Lutowanie aluminium — dlaczego zwykła cyna nie wystarcza?
12 min przeczytania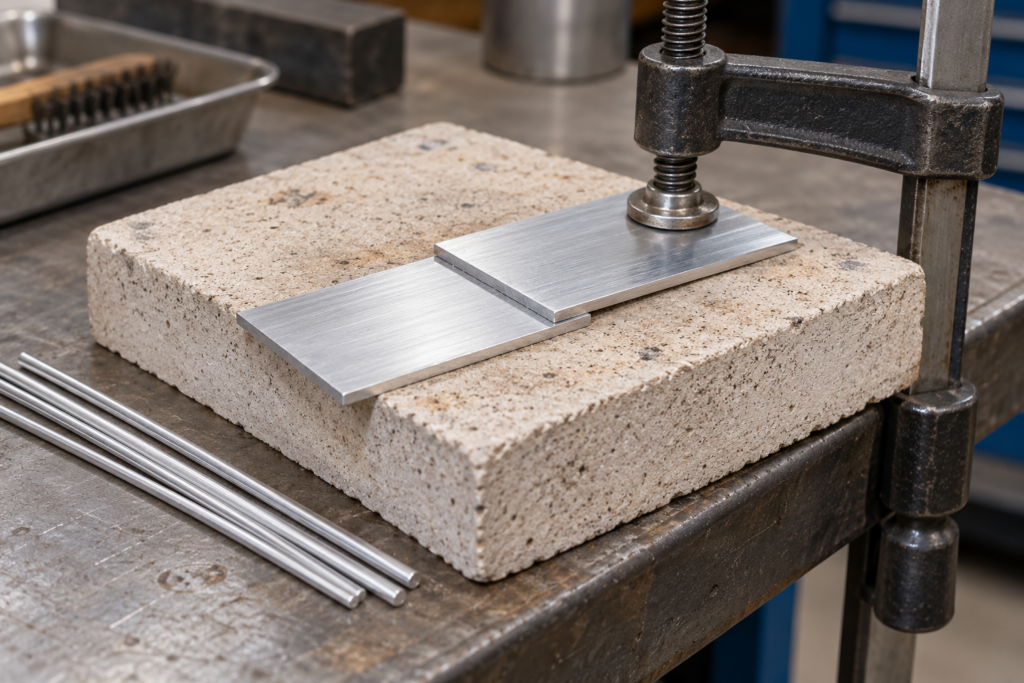
Lutowanie aluminium — dlaczego zwykła cyna nie wystarcza?
Lutowanie aluminium utrudniają przede wszystkim trwała warstwa tlenków, problemy ze zwilżaniem powierzchni oraz szybkie odprowadzanie ciepła ze złącza. Zwykła „cyna” do elektroniki z typowym topnikiem kalafoniowym zazwyczaj nie rozwiązuje tych problemów. Domowa próba ma sens na małym, niekrytycznym elemencie ze znanego stopu, z użyciem przeznaczonego do niego systemu spoiwa i topnika. Sama obecność zastygłego metalu na powierzchni nie oznacza, że powstało trwałe połączenie.
Dlaczego cyna nie chce przylgnąć do aluminium?
Na aluminium wystawionym na powietrze szybko tworzy się cienka warstwa tlenków. Chroni metal przed dalszym utlenianiem, ale utrudnia kontakt ciekłego spoiwa z podłożem. Przeszlifowanie powierzchni nie usuwa problemu na stałe: warstwa odtwarza się również podczas przygotowania i grzania. Nie należy próbować „wypalić” jej palnikiem.
Zwilżanie oznacza, że ciekłe spoiwo rozpływa się po przygotowanym metalu i wiąże z jego powierzchnią. Jeżeli zbiera się w ruchome kulki, zamiast rozpływać się w miejscu połączenia, warunki procesu są niewłaściwe. Przyczyną mogą być tlenki, tłuszcz, niezgodny topnik, nieodpowiedni stop albo zbyt niska temperatura samego detalu.
Aluminium dobrze przewodzi ciepło. Duży profil odbiera je z miejsca pracy znacznie skuteczniej niż niewielka blaszka. Dlatego spoiwo może topić się na grocie lub w płomieniu, podczas gdy powierzchnia złącza nadal pozostaje za chłodna. Dalsze grzanie bez rozpoznania przyczyny łatwo kończy się uszkodzeniem elementu.
Lutowanie miękkie, twarde i spawanie — różne procesy
| Metoda | Co się topi? | Znaczenie w praktyce |
|---|---|---|
| Lutowanie miękkie | Spoiwo o temperaturze likwidusu nieprzekraczającej 450°C; materiał podstawowy pozostaje stały. | Możliwe są systemy cynowe lub inne niskotopliwe stopy. Niższa temperatura procesu nie gwarantuje przydatności do obciążeń ani pracy na gorąco. |
| Lutowanie twarde | Spoiwo o temperaturze likwidusu powyżej 450°C, ale poniżej początku topienia łączonych materiałów. | Wymaga kontroli nagrzewania. Dla części stopów aluminium margines między temperaturą procesu a uszkodzeniem podłoża jest niewielki. |
| Spawanie z przetopieniem, np. TIG lub MIG | Miejscowo materiał podstawowy oraz spoiwo, jeżeli jest dodawane. | Wymaga właściwej technologii, osłony i przygotowania. Nie jest tym samym co rozprowadzenie niskotopliwego pręta po powierzchni. |
Granica 450°C służy klasyfikacji spoiw, a nie ustawieniu palnika lub lutownicy. Likwidus to temperatura, powyżej której spoiwo jest całkowicie ciekłe. Nazwa „pręt do aluminium”, „lutospawanie” czy „spawanie bez spawarki” nie wystarcza do rozpoznania procesu. Sprawdź skład, zakres topnienia i instrukcję. Samo użycie palnika nie oznacza lutowania twardego.
Najpierw ustal, jakie aluminium chcesz połączyć
Określenie „aluminium” obejmuje wiele materiałów o różnym składzie i stanie obróbki. Oznaczenie stopu odczytaj z dokumentacji, oznakowania wyrobu lub informacji dostawcy. Kolor, masa i brak przyciągania przez magnes nie potwierdzają jego gatunku. Nieznanego odlewu nie traktuj jak blachy o znanym składzie.
- Cienka blacha: szybko się nagrzewa, lecz łatwo ją odkształcić albo miejscowo nadtopić.
- Profil i masywny detal: odprowadzają dużo ciepła; znaczenie mają również długość elementu i kontakt z uchwytami.
- Odlew: może zawierać dodatki niezgodne z wybranym systemem oraz olej w porach, którego powierzchniowe przetarcie nie usunie.
- Powierzchnia anodowana lub lakierowana: wymaga usunięcia powłoki w strefie łączenia. Anodowanie jest warstwą tlenkową, a nie zabrudzeniem rozpuszczalnym w odtłuszczaczu.
Przykład z dokumentacji pokazuje skalę różnic: w badaniach producenta drut Stannol ALU1 zwilżał m.in. aluminium 1050A, natomiast nie zwilżał badanych powierzchni stopów 6082, 5754 i 5005A. To wynik dla konkretnego systemu i warunków, nie dowód, że wymienionych stopów nie da się połączyć żadną metodą.
Czym lutować aluminium? Dobierz cały system
Potoczne słowo „cyna” nie określa pełnego składu ani zastosowania spoiwa. Drut elektroniczny może być stopem cynowo-miedziowym, cynowo-srebrowym lub cynowo-ołowiowym. Typowy topnik kalafoniowy do elektroniki zazwyczaj nie zapewnia aktywności potrzebnej na tlenkach aluminium. Sama zmiana na spoiwo z większą zawartością cyny nie rozwiązuje tej bariery.
Spoiwo do aluminium i topnik do aluminium dobieraj jako zgodny system. Dokumentacja powinna wskazywać obsługiwane materiały, sposób grzania, temperatury procesu, przygotowanie powierzchni oraz postępowanie z pozostałościami. Nie każdy topnik „do metali” nadaje się do aluminium; nie każdy topnik do aluminium pasuje do dowolnego spoiwa.
Bez osobnego topnika nie zawsze znaczy to samo
Topnik może znajdować się w rdzeniu drutu lub otulinie pręta — wtedy nie nakłada się go oddzielnie. Istnieją też produkty, dla których producent deklaruje proces bez topnika. Mogą wymagać określonego mechanicznego naruszenia tlenków podczas nakładania spoiwa. Tę czynność wykonuj wyłącznie wtedy i tak, jak opisuje instrukcja danego produktu.
Nie przenoś techniki pocierania prętem lub szczotkowania pod ciekłym spoiwem na inny system. Również oznaczenie „no-clean” dotyczy pozostałości i określonych warunków zastosowania, a nie braku substancji aktywnych czy braku potrzeby wentylacji.
Przygotowanie powierzchni i geometrii złącza
Najpierw usuń tłuszcz środkiem zgodnym z materiałem i procesem, używając czystego czyściwa. Jeśli dokumentacja dopuszcza odpowiedni alkohol izopropylowy lub aceton, uwzględnij ich palność i wpływ na sąsiednie tworzywa. Przed grzaniem rozpuszczalnik musi całkowicie odparować, także ze szczelin. Zamknij i odsuń pojemnik. Nie stosuj chlorowanych preparatów do czyszczenia przy pracach z wysoką temperaturą.
Następnie usuń powłoki ze wszystkich powierzchni, które mają zostać zwilżone, również wewnątrz zakładki. Nie wypalaj lakieru palnikiem. Przygotuj odsłonięty metal metodą wymaganą przez producenta systemu, np. czystym skrobakiem lub szczotką ze stali nierdzewnej przeznaczoną wyłącznie do aluminium. Nie używaj szczotki zabrudzonej po obróbce stali. Usuń luźne zanieczyszczenia i nie dotykaj przygotowanych miejsc palcami.
Zaplanuj powierzchnię połączenia, nie tylko miejsce na wałek spoiwa. Zakładka pozwala uzyskać większy obszar związania niż samo zetknięcie cienkich krawędzi. Jej długość i szczelinę dobierz do systemu, grubości materiału i obciążenia. Zbyt ciasny styk może utrudniać dopływ spoiwa, a zbyt szeroka szczelina nie zapewni oczekiwanego działania kapilarnego.
Ustaw elementy stabilnie na podłożu odpornym na temperaturę. Mocowanie ma utrzymać geometrię bez przesuwania części podczas krzepnięcia, ale masywne szczęki mogą odbierać ciepło. Zostaw dostęp do grzania, podawania spoiwa i późniejszego czyszczenia. Jeśli nie można usunąć wymagających zmycia pozostałości ze środka złącza, zmień jego konstrukcję lub metodę łączenia.
Lutowanie aluminium lutownicą czy palnikiem?
Lutownica: ważne jest przekazywanie ciepła
Lutownica może wystarczyć do małych detali i systemu przewidzianego do takiego grzania. Liczą się wydajność cieplna, kształt i powierzchnia styku grotu oraz masa elementu. Wysokie wskazanie temperatury na stacji nie potwierdza temperatury złącza. Cienki grot do drobnej elektroniki może przekazywać za mało energii mimo wysokiej nastawy.
Przykładowo Stannol podaje dla ALU1 zalecaną temperaturę grotu 350–400°C. To wskazanie dla tego produktu, nie uniwersalna temperatura lutowania aluminium i nie temperatura całego detalu. Producent ostrzega też przed szybkim zużyciem grotów. Przy większej części najpierw oceń zgodność i możliwości źródła ciepła, zamiast bez końca podnosić nastawę.
Palnik: więcej ciepła, większe wymagania kontroli
Lutowanie aluminium palnikiem pozwala ogrzać większy obszar, lecz wymaga panowania nad rozkładem temperatury. Dobór palnika i paliwa wynika z instrukcji spoiwa oraz wielkości złącza. Podgrzewaj detal zgodnie z procedurą, nie tylko końcówkę pręta. Stopienie spoiwa samym płomieniem i kapanie nim na chłodny metal nie dowodzi prawidłowego zwilżenia.
Bezpośredni płomień może zniszczyć niektóre topniki, zanim zadziałają. Temperatury złącza nie oceniaj po temperaturze płomienia. Jeżeli potrzebny jest pomiar, dobierz metodę do powierzchni: pirometr skierowany na błyszczące aluminium może dawać mylące wyniki z powodu emisyjności i odbić.
Nie czekaj na czerwone rozżarzenie. Aluminium nie daje w typowych warunkach pracy takiej wskazówki temperatury jak rozżarzona stal. Lokalnie może stracić kształt lub zacząć się topić, zanim zauważysz wyraźne ostrzeżenie. Grzanie może też zniszczyć lakier, anodowanie i elementy obok oraz zmienić stan umocnienia stopu. Brak widocznego odkształcenia nie dowodzi zachowania pierwotnych właściwości.
Jak zaplanować próbę na niekrytycznym materiale?
Poniższa kolejność służy zaplanowaniu próby. Parametry i szczegółowy sposób nakładania spoiwa muszą pochodzić z instrukcji wybranego systemu.
- Wybierz próbki znanego stopu. Użyj odpadów o grubości i powierzchni zbliżonej do planowanego detalu. Sukces na małej próbce nie potwierdza, że ogrzejesz duży profil.
- Sprawdź dokumenty. Potwierdź zgodność spoiwa, topnika i materiału. Przeczytaj kartę techniczną oraz karty charakterystyki spoiwa, topnika i środka czyszczącego, zwłaszcza sekcje dotyczące zagrożeń, ochrony i rozkładu termicznego.
- Zaplanuj zakładkę i ocenę wyniku. Zapisz sposób przygotowania, mocowania, grzania i czyszczenia. Ustal, że po ostygnięciu jedna próbka zostanie rozdzielona w kontrolowanej próbie niszczącej.
- Przygotuj stanowisko. Usuń palne rzeczy, zapewnij odciąg lub skuteczną wentylację i ochronę oczu. Użyj niepalnego podłoża oraz stabilnych uchwytów. Przy palniku zapewnij dostęp do odpowiedniego sprzętu gaśniczego.
- Odtłuść, usuń powłoki i przygotuj metal. Zachowaj kolejność z instrukcji. Poczekaj na całkowite odparowanie środka czyszczącego, następnie ustaw złącze i zastosuj topnik, jeśli system tego wymaga.
- Wykonaj krótką, kontrolowaną próbę. Doprowadź złącze do warunków wskazanych przez producenta i obserwuj zwilżanie. Przerwij, gdy topnik się niszczy, materiał odkształca lub spoiwo nadal nie zwilża mimo osiągnięcia przewidzianych warunków. Nie dokładaj kolejnych warstw w ciemno.
- Pozostaw w bezruchu do ostygnięcia i oczyść. Sposób chłodzenia oraz usuwania pozostałości dobierz do dokumentacji. Nie zanurzaj automatycznie gorącego złącza w wodzie.
- Oceń powierzchnię związania. Obejrzyj złącze, a próbkę przeznaczoną do zniszczenia rozdziel przy użyciu narzędzi, osłony i ochrony oczu. Łatwe odspojenie całej „skorupki” od aluminium wskazuje na nieudaną próbę. Sam opór przy rozdzielaniu nie określa wytrzymałości użytkowej.
Taka próba pomaga wykryć oczywisty brak związania, ale nie potwierdza szczelności, odporności zmęczeniowej ani trwałości w korozji. Powtarzalne zwilżanie na próbce to dopiero podstawa do dalszej oceny niekrytycznego zastosowania.
Problemy podczas lutowania aluminium
| Problem | Przyczyna | Co sprawdzić przed kolejną próbą |
|---|---|---|
| Spoiwo tworzy kulki i ucieka. | Możliwe tlenki, zabrudzenia, niezgodny system albo za chłodna powierzchnia. | Stop, usunięcie powłok, aktywność topnika i sposób ogrzania detalu. |
| Pręt się topi, lecz nie łączy części. | Spoiwo ogrzewane bezpośrednio, podłoże bez właściwego zwilżenia. | Miejsce kierowania ciepła i zgodność techniki z instrukcją. |
| Topnik czernieje, a połączenie nie powstaje. | Możliwe przegrzanie, zbyt długi cykl lub działanie płomienia. | Dopuszczony sposób grzania i stan powierzchni po usunięciu pozostałości. |
| Blacha się wygina albo zapada. | Nadmierne lub nierównomierne nagrzanie. | Przydatność procesu do tej grubości; rozważ metodę bez grzania. |
| Spoina wygląda dobrze, ale odpada. | Możliwy brak związania pod powierzchniową „górką” spoiwa. | Zwilżenie obu części, dostęp do zakładki i wynik próby niszczącej. |
| Po czasie pojawia się nalot lub korozja. | Możliwe aktywne pozostałości, wilgoć albo para różnych metali. | Wymagane czyszczenie, osuszenie i przydatność złącza do środowiska pracy. |
Pozostałości topnika: postępuj według dokumentacji
Niektóre pozostałości są korozyjne lub chłoną wilgoć, inne systemy dopuszczają ich pozostawienie w określonych zastosowaniach. Instrukcja konkretnego produktu rozstrzyga, czy potrzebne jest zmywanie wodą, odpowiedni preparat, czyszczenie mechaniczne lub ich połączenie. Sprawdź również dostęp do szczelin i konieczność dokładnego osuszenia.
Nie stosuj uniwersalnej neutralizacji sodą, octem ani inną domową mieszanką. Nieznana reakcja może pozostawić dodatkowe zanieczyszczenia. Odpady i zużyte czyściwa zagospodaruj zgodnie z kartą charakterystyki. Gdy nie da się przeprowadzić wymaganego czyszczenia, nie uznawaj połączenia za gotowe do pracy.
Połączenie aluminium z miedzią — dwa odrębne zagadnienia
Niektóre systemy umożliwiają łączenie aluminium z miedzią, lecz zgodność musi być zadeklarowana dla obu materiałów. W obecności elektrolitu, np. wilgoci z solami, metale połączone elektrycznie mogą tworzyć ogniwo galwaniczne. W takim układzie aluminium jest narażone na przyspieszoną korozję. Początkowo mocne złącze może więc tracić trwałość w wilgotnym środowisku.
Ochrona wymaga zaplanowania materiałów, odprowadzenia wody i właściwego zabezpieczenia całego obszaru połączenia. Przypadkowa warstwa farby nie daje gwarancji. Przy połączeniu mechanicznym można rozważyć izolację metali, o ile funkcja wyrobu na to pozwala. W złączu lutowanym, które ma przewodzić prąd, przerwanie kontaktu elektrycznego nie jest takim rozwiązaniem.
Łączenie dwóch detali to nie to samo co naprawa przewodów instalacji elektrycznej. Nie traktuj lutowania jako uniwersalnej metody łączenia aluminiowego przewodu z miedzianym. Potrzebne są złącza dopuszczone przez producenta do odpowiednich materiałów, przekrojów i rodzaju żył, przygotowanie styków oraz ewentualna pasta zgodna z instrukcją. Sama pasta nie nadaje zwykłej złączce zgodności z aluminium. Prace w instalacji powierz osobie z odpowiednimi kompetencjami.
Bezpieczne stanowisko i granice domowych prób
Pracuj z odciągiem u źródła lub wentylacją skutecznie odprowadzającą emisję ze strefy oddychania. Nie pochylaj twarzy nad złączem. Skład oparów i dymów zależy od topnika, spoiwa, powłok i temperatury. Karta charakterystyki określa wymagania ochrony; brak silnego zapachu nie potwierdza bezpieczeństwa.
Używaj ochrony oczu, odzieży odpowiedniej do gorących prac i narzędzi do chwytania detali. Rękawice do kontaktu z chemikaliami dobieraj według karty charakterystyki, a do gorących przedmiotów — według zagrożenia cieplnego. Nie dotykaj aluminium, aby sprawdzić, czy ostygło. Maska przeciwpyłowa nie chroni przed wszystkimi gazami i parami powstającymi z topnika; dobór ochrony oddechowej wymaga rozpoznania zagrożeń i nie zastępuje odciągu.
Ogólny poradnik nie jest podstawą naprawy elementów nośnych, części hamulców, układów paliwowych, instalacji gazowych, zbiorników ciśnieniowych ani innych części odpowiedzialnych za bezpieczeństwo. Dotyczy to również elementów, które wyglądają na małe i łatwe do podgrzania. Takie zastosowania wymagają właściwej technologii, oceny materiału i kontroli jakości albo wymiany części.
Schemat decyzji: próba domowa, inna metoda czy specjalista?
- Czy awaria złącza może zagrozić ludziom albo dotyczy ono ciśnienia, gazu, paliwa lub elementu nośnego? Tak → specjalista i ocena zasadności naprawy lub wymiana. Nie → przejdź dalej.
- Czy znasz materiał i masz dokumentację zgodnego systemu? Nie → ustal stop lub rozważ inną metodę. Nie wybieraj parametrów przez zgadywanie. Tak → przejdź dalej.
- Czy możesz przygotować powierzchnie, bezpiecznie ogrzać złącze i usunąć wymagane pozostałości? Nie → rozważ śruby, nity, klejenie dobrane do warunków albo usługę specjalisty. Tak → zaplanuj próbę na odpadzie.
- Czy próba daje powtarzalne zwilżanie bez uszkodzenia podłoża? Nie → przerwij i rozpoznaj przyczynę lub zmień metodę. Tak → oceń przydatność do konkretnego, niekrytycznego zastosowania, uwzględniając obciążenie, temperaturę, drgania i korozję.
Śruby, nity i kleje również wymagają doboru geometrii i materiałów. Ich zaletą bywa możliwość uniknięcia nagrzewania. Nie są jednak automatycznym zamiennikiem technologii wymaganej w części odpowiedzialnej za bezpieczeństwo.
FAQ — lutowanie aluminium w praktyce
Czy można lutować aluminium zwykłą cyną?
Typowy drut elektroniczny z kalafonią zazwyczaj nie zapewnia właściwego zwilżania. Istnieją systemy oparte na cynie przeznaczone do aluminium, ale ich skuteczność zależy od topnika, stopu podłoża i warunków pracy. Sama zawartość cyny nie rozstrzyga przydatności.
Czy do lutowania aluminium wystarczy lutownica?
Może wystarczyć do niewielkiego detalu i zgodnego systemu. Ważniejsze od samej nastawy temperatury są ilość przekazywanego ciepła, grot i masa części. Nie ma jednej mocy odpowiedniej do wszystkich złączy.
Czy można lutować aluminium anodowane?
W typowej próbie warsztatowej trzeba usunąć anodowanie z powierzchni przeznaczonej do zwilżenia. Odtłuszczanie nie wystarczy. Odsłonięty obszar straci ochronę i wygląd powłoki, a sam stop nadal musi być zgodny z wybranym systemem.
Czy połączenie lutowane aluminium jest trwałe?
Może być przy prawidłowym doborze procesu i zastosowania. Trwałość zależy od powierzchni związania, obciążenia, temperatury pracy, drgań, korozji oraz pozostałości topnika. Wytrzymałość samego spoiwa podana na opakowaniu nie jest wytrzymałością gotowego złącza.
Dlaczego pręt się topi, ale aluminium się nie łączy?
Często nagrzewane jest głównie spoiwo, a podłoże pozostaje niezwilżone. Możliwe są też zanieczyszczenia, powłoka, zniszczony topnik lub niezgodny stop. Dodanie większej ilości spoiwa nie usuwa tych przyczyn.
Czy topnik trzeba zawsze zmywać?
Decydują dokumentacja produktu i środowisko użytkowania. Niektóre systemy wymagają dokładnego usunięcia pozostałości, inne dopuszczają ich pozostawienie w określonych warunkach. Nie stosuj przypadkowego środka ani domowej neutralizacji.