Spawanie drutem samoosłonowym — co trzeba wiedzieć przed pracą bez butli?
12 min przeczytania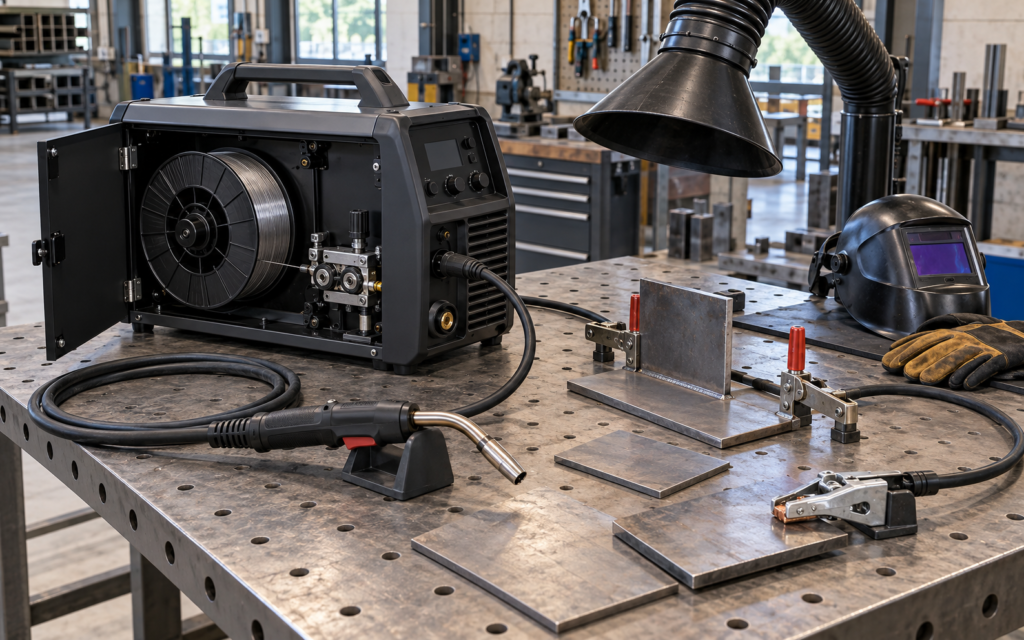
Spawanie drutem samoosłonowym nie wymaga doprowadzania gazu osłonowego z butli, ponieważ osłonę zapewniają składniki rdzenia drutu. Pod wpływem łuku powstają gazy i pary ochronne, a reakcje chemiczne oraz żużel pomagają chronić ciekły metal przed wpływem atmosfery. Jednocześnie proces wytwarza szkodliwe dymy i gazy. Brak butli upraszcza transport zestawu, ale nie zwalnia z przygotowania bezpiecznego stanowiska, dopasowania spawarki i oczyszczenia materiału.
Co oznacza FCAW-S i dlaczego „MIG bez gazu” jest skrótem?
FCAW-S to skrót od Flux-Cored Arc Welding – Self-Shielded, czyli spawania łukowego drutem rdzeniowym samoosłonowym. Drut jest jednocześnie elektrodą i materiałem dodatkowym. Jego metalowa osłonka otacza rdzeń, którego skład odpowiada między innymi za ochronę jeziorka i tworzenie żużla.
Handlowe określenie „MIG bez gazu” pomaga rozpoznać urządzenie z podajnikiem, lecz nie opisuje precyzyjnie procesu. MIG i MAG wykorzystują zewnętrzną osłonę gazową: odpowiednio obojętną lub aktywną. Przy typowym spawaniu zwykłej stali drutem litym z aktywną mieszanką chodzi o MAG. FCAW-S stanowi odrębny proces, nawet jeśli odbywa się przy użyciu tej samej spawarki wieloprocesowej.
Nie każdy drut rdzeniowy jest samoosłonowy. Wersja proszkowa przeznaczona do pracy z gazem wymaga wskazanej przez producenta osłony zewnętrznej. Odstawienie butli nie zmienia jej w drut FCAW-S. Z kolei do drutu samoosłonowego nie należy samowolnie dodawać gazu „dla poprawy jakości”.
| Rodzaj drutu | Skąd osłona? | Żużel i czyszczenie | Co sprawdzić przed użyciem? |
|---|---|---|---|
| Lity do MIG/MAG | Z zewnętrznego gazu dobranego do drutu i materiału. | Brak typowej pokrywy żużlowej; możliwe odpryski i wysepki krzemianowe. | Gaz, biegunowość, średnicę i parametry podawania. |
| Proszkowy z gazem, FCAW-G | Wymaga zewnętrznego gazu; rdzeń nie zastępuje tej osłony. | Powstaje żużel, wymagane czyszczenie między ściegami. | Wskazany gaz, dopuszczone pozycje i warunki stosowania. |
| Proszkowy samoosłonowy, FCAW-S | Ze składników rdzenia i ich reakcji w łuku; bez gazu z butli. | Powstaje żużel; trzeba go usuwać, także przed kolejnym ściegiem. | Biegunowość konkretnego drutu, wolny wylot i ograniczenia zastosowania. |
Czy Twoja spawarka nadaje się do drutu samoosłonowego?
Sama możliwość zamontowania szpuli nie wystarcza. Potrzebna jest zgodność procesu, charakterystyki źródła, podajnika i uchwytu. Instrukcja urządzenia musi dopuszczać przewidziane zastosowanie; nie należy przerabiać spawarki do elektrod otulonych przez przypadkowe dołożenie podajnika.
Lista kontroli zestawu
- Proces i zasilanie: urządzenie obsługuje FCAW-S, a instalacja zasilająca spełnia jego wymagania.
- Biegunowość: dostępne połączenie odpowiada karcie wybranego drutu, a sposób jego ustawienia jest opisany w instrukcji.
- Zakres pracy: spawarka zapewnia wymagane napięcie, podawanie drutu i obciążalność; uwzględniono cykl pracy.
- Drut: zgadzają się przeznaczenie, średnica, wielkość szpuli i dopuszczalne warunki przechowywania.
- Podajnik: rolki, rowek, prowadniki i docisk są przewidziane dla tego rodzaju i średnicy drutu.
- Uchwyt: prowadnik drutu, końcówka prądowa i pozostałe części odpowiadają dokumentacji oraz wymaganej obciążalności.
- Obwód powrotny: przewód i zacisk są sprawne, a miejsce mocowania zapewnia dobry kontakt z czystym metalem.
- Dokumenty: dostępne są instrukcja spawarki, karta techniczna drutu i jego karta charakterystyki.
Biegunowość: zawsze według karty drutu
DCEN oznacza elektrodę, czyli drut, po stronie ujemnej, a DCEP elektrodę po stronie dodatniej. Wiele popularnych drutów samoosłonowych do zwykłej stali pracuje z DCEN, lecz nie jest to zasada dla wszystkich wyrobów. Najpierw odczytaj wymaganie producenta drutu, następnie sprawdź sposób podłączenia w instrukcji konkretnego urządzenia.
Nie ustalaj biegunowości na podstawie koloru przewodu ani cudzych ustawień. Zmiany połączeń wykonuj wyłącznie w sposób dopuszczony przez producenta, po wyłączeniu i odłączeniu zasilania oraz z zachowaniem wskazanych środków ostrożności. Zacisk przewodu powrotnego, potocznie nazywany „masą”, nie zastępuje przewodu ochronnego instalacji.
Rolki, docisk i hamulec szpuli
Drut rurkowy można zgnieść nadmiernym dociskiem. W wielu zestawach stosuje się rolki radełkowane, ale właściwy profil i rozmiar wskazuje dokumentacja podajnika. Zwiększanie docisku nie naprawia zabrudzonego prowadnika, zużytej końcówki ani ostro zagiętego przewodu uchwytu.
Hamulec szpuli powinien ograniczać jej bezwładne rozwijanie, nie stawiać nadmiernego oporu. Reguluj go i docisk zgodnie z instrukcją. Podczas zakładania kontroluj sprężynujący koniec drutu, a przy podawaniu nie kieruj uchwytu na siebie ani inne osoby. Końcówkę prądową dobierz do średnicy i zaleceń producenta. Nie usuwaj samowolnie dyszy, izolatorów czy dyfuzora; ewentualny osprzęt do FCAW-S musi być przewidziany dla danego uchwytu. Przed spawaniem zamknij osłonę podajnika.
Jak dobrać drut do materiału i połączenia?
Zacznij od rozpoznania gatunku materiału, jego grubości, rodzaju złącza i pozycji spawania. Dopiero potem wybierz drut samoosłonowy do spawarki. Popularny drut do stali niestopowej nie jest uniwersalnym materiałem do aluminium, nierdzewki, żeliwa czy nieznanego stopu.
Karta techniczna powinna określać między innymi klasyfikację, średnice, dopuszczone pozycje, parametry i ograniczenia. Sprawdź, czy drut nadaje się do jednego ściegu, czy również do połączeń wielościegowych, oraz czy producent ogranicza grubość materiału. Oznaczenie „do wszystkich pozycji” nie oznacza przydatności do każdego obciążenia.
Przy bardzo cienkich blachach ograniczeniem jest możliwość stabilnej pracy z odpowiednio małym dopływem ciepła. Skutkiem niedopasowania mogą być przepalenia i odkształcenia. Jeżeli zestaw nie pozwala wykonać poprawnej próby na reprezentatywnym materiale, trzeba zmienić dobór procesu lub zlecić pracę.
Nie używaj drutu z widoczną korozją ani wyrobu bez rozpoznawalnego oznaczenia. Przechowuj go według zaleceń producenta, chroniąc przed wilgocią i zabrudzeniem. Nie próbuj regenerować zawilgoconej szpuli w kuchennym piekarniku.
Ustawienia spawania drutem samoosłonowym: co zależy od czego?
Punktem wyjścia są zalecenia dla konkretnej średnicy drutu i tabela urządzenia zgodna z tym materiałem dodatkowym. Ustawień do drutu litego z gazem nie należy automatycznie przenosić na FCAW-S. Tryb synergiczny również wymaga właściwego programu, a nie tylko wyboru podobnej średnicy.
- Napięcie wpływa na charakter łuku i kształt ściegu. Jego wartość trzeba powiązać z podawaniem drutu.
- Prędkość podawania w typowym układzie stałonapięciowym silnie wpływa na prąd spawania i ilość stapianego drutu. Nie jest niezależnym „pokrętłem wydajności”.
- Prąd wynika z pracy całego układu, w tym średnicy, podawania i długości rozgrzewanego odcinka drutu. Sposób jego nastawiania zależy od urządzenia.
- Wolny wylot to odcinek drutu od końcówki prądowej do łuku. Nie jest tym samym co odległość końcówki od materiału, obejmująca również długość łuku. Stosuj definicję i wartość z dokumentacji.
- Prędkość przesuwu decyduje o ilości metalu i ciepła przypadających na długość złącza. Zbyt szybkie prowadzenie może sprzyjać brakom wtopienia, a zbyt wolne nadmiernemu nagrzaniu.
Utrzymuj powtarzalny wylot i kąt uchwytu. Dla wielu drutów samoosłonowych zalecane jest prowadzenie ciągnące, ale kierunek, kąt i sposób układania ściegu dobierz do pozycji oraz wskazań producenta. Na próbie zmieniaj jeden parametr naraz, w dopuszczonym zakresie. Sam dźwięk łuku nie potwierdza poprawnego wtopienia.
Stanowisko: dymy, promieniowanie i ryzyko pożaru
Zaplanuj miejscowy odciąg wychwytujący dymy przy źródle oraz skuteczną wentylację ogólną. Okap ustaw tak, aby chmura nie przechodziła przez strefę oddychania i by odciąg nie zakłócał procesu. Uchylone drzwi albo domowy wentylator nie są dowodem skutecznej ochrony. Nie pochylaj głowy nad smugą dymu.
Ochronę dróg oddechowych dobiera się do narażenia, karty charakterystyki i skuteczności odciągu. Zwykła maska przeciwpyłowa nie jest uniwersalnym zabezpieczeniem. Filtr cząstek nie usuwa wszystkich gazów i nie zapewnia tlenu. Sprzęt musi pasować do użytkownika i przyłbicy; przy szczelnie przylegającej części twarzowej potrzebne jest sprawdzenie dopasowania. Bez odpowiednich warunków wstrzymaj pracę.
Stosuj przyłbicę z filtrem dobranym do procesu i prądu, rękawice spawalnicze, pełne obuwie oraz odzież chroniącą skórę przed promieniowaniem i odpryskami. Unikaj odsłoniętych przedramion i odzieży, która łatwo topi się od gorących cząstek. Do usuwania żużla i szczotkowania potrzebna jest również ochrona oczu przed odłamkami; uwzględnij ochronę słuchu przy hałaśliwym czyszczeniu.
Osłoń stanowisko ekranami spawalniczymi i odsuń osoby postronne. Usuń paliwa, aerozole, rozpuszczalniki, kartony, szmaty i inne materiały palne. Sprawdź także miejsca pod stołem, za przegrodą i przy szczelinach, dokąd mogą wpaść iskry. Przygotuj odpowiednią gaśnicę i możliwość wezwania pomocy. Po zakończeniu skontroluj otoczenie i zapewnij nadzór pożarowy odpowiedni do warunków.
Pracuj w suchym miejscu, ze sprawnymi przewodami i ochroną elektryczną wymaganą przez instrukcję. Nie spawaj na deszczu ani mokrym podłożu. Nie omijaj zabezpieczeń termicznych i nie zasłaniaj otworów chłodzenia urządzenia.
Stal czarna, ocynk i farba to różne sytuacje
Do pierwszych prób wybierz rozpoznaną, niepowlekaną stal niestopową. Oczyść strefę złącza z rdzy, zgorzeliny, oleju i wilgoci, a miejsce zacisku z warstw utrudniających przewodzenie. Większa tolerancja procesu na niektóre zanieczyszczenia nie oznacza, że przygotowanie powierzchni jest zbędne.
Ocynk, farby i nieznane powłoki wprowadzają dodatkowe zagrożenia. Nie wypalaj ich łukiem. Identyfikacja powłoki, jej bezpieczne usunięcie i zabezpieczenie przed powstającym pyłem wymagają osobnego przygotowania; przy nieznanym materiale przerwij pracę. Po odtłuszczaniu powierzchnia musi być sucha i wolna od pozostałości środka. Nie używaj chlorowanych preparatów w strefie spawania.
Przygotowanie stanowiska i próba krok po kroku
- Określ zakres próby. Wybierz nieodpowiedzialne próbki rozpoznanej stali. Nie ćwicz na zbiorniku, części samochodu ani elemencie przenoszącym obciążenia.
- Przygotuj otoczenie. Zadbaj o niepalny stół, odciąg, wentylację, ekrany, ochronę osobistą i zabezpieczenie przeciwpożarowe.
- Sprawdź zgodność zestawu. Przy odłączonym zasilaniu skontroluj drut, biegunowość i osprzęt zgodnie z instrukcjami. Podawanie kontrolne wykonaj według procedury producenta, z uchwytem skierowanym w bezpieczne miejsce.
- Oczyść i zamocuj próbki. Użyj materiału o podobnej grubości oraz takim samym rodzaju złącza jak planowana praca. Zachowaj porównywalną szczelinę i przygotowanie krawędzi. Zamocuj elementy stabilnie, bez trzymania ręką.
- Załóż zacisk powrotny. Zapewnij dobry kontakt na oczyszczonym metalu, możliwie blisko miejsca pracy. Nie prowadź prądu przez przypadkowe zawiasy lub łożyska.
- Wprowadź nastawy początkowe. Wybierz dane dla konkretnego drutu i średnicy. Ustal wymagany wylot, kąt i sposób prowadzenia. Zamknij osłony urządzenia.
- Wykonaj krótki ścieg próbny. Obserwuj podawanie i zachowanie jeziorka przez właściwy filtr. Przerwij przy niestabilności, zaplątaniu drutu, problemie z odciągiem lub przegrzaniu.
- Oczyść i oceń próbę. Po odpowiednim ostygnięciu usuń żużel w ochronie oczu. Sprawdź pory, pęknięcia, podtopienia, kształt i połączenie z brzegami materiału. Nie oceniaj metalu przez warstwę żużla.
- Koryguj metodycznie. Zapisz ustawienia i zmieniaj pojedyncze czynniki w dozwolonym zakresie. Jeżeli wynik pozostaje nieprawidłowy, wróć do zgodności zestawu i przygotowania złącza.
Schemat decyzji: rozpoznany materiał → odpowiedni drut → zgodna spawarka i osprzęt → bezpieczne stanowisko → reprezentatywna próba → czyszczenie i ocena. Niespełnienie któregokolwiek warunku oznacza przerwę i usunięcie przyczyny.
Żużel po spawaniu i granice oceny wizualnej
Żużel jest przewidzianą częścią procesu, ale nie powinien pozostawać uwięziony w spoinie. Usuwaj go przed następnym ściegiem i przed oceną powierzchni, także w narożach oraz na sczepach. Stosuj narzędzia odpowiednie do czyszczenia spoin, a gorących próbek nie dotykaj gołą dłonią. Nie polewaj ich wodą wyłącznie po to, aby szybciej obejrzeć wynik.
Odpryski mogą występować mimo poprawnego doboru procesu, lecz ich nagły wzrost wymaga sprawdzenia ustawień i zestawu. Zeszlifowanie nierówności nie usuwa automatycznie braku wtopienia ani wewnętrznych wtrąceń. Ładny wygląd nie potwierdza nośności spoiny. Jej przydatność zależy również od projektu, materiału, technologii i wymaganej kontroli. Ten poradnik nie stanowi instrukcji napraw zbiorników po paliwie, naczyń ciśnieniowych ani odpowiedzialnych elementów konstrukcyjnych i samochodowych.
Tabela objawów: co sprawdzić, gdy próba się nie udaje?
Objaw może mieć kilka przyczyn. Poniższa tabela wskazuje kierunek kontroli, nie zastępuje diagnostyki ani zaleceń producenta. Przed poprawianiem osprzętu lub usuwaniem zacięcia wyłącz i odłącz urządzenie zgodnie z instrukcją.
| Objaw | Możliwe przyczyny | Pierwsza kontrola |
|---|---|---|
| Drut ślizga się lub plącze przy rolkach. | Nieodpowiedni rowek, zły docisk, opory szpuli lub prowadnika. | Sprawdź cały tor podawania; nie zwiększaj docisku w ciemno. |
| Drut odpycha uchwyt od materiału. | Niedopasowanie napięcia i podawania, niestabilny kontakt elektryczny. | Porównaj nastawy z dokumentacją i sprawdź zacisk powrotny. |
| Drut przytapia się do końcówki. | Zatrzymanie podawania, nieprawidłowy wylot lub nastawy. | Sprawdź końcówkę, płynność podawania i odległość roboczą. |
| Pory albo kanaliki na powierzchni. | Zanieczyszczenia, wilgoć, nieodpowiednie parametry lub warunki osłony. | Zweryfikuj czystość, stan drutu, wylot i warunki otoczenia. |
| Dużo odprysków, niestabilny łuk. | Błędna biegunowość, niestabilne podawanie, brud lub złe nastawy. | Zacznij od karty drutu i połączeń, następnie sprawdź podajnik. |
| Żużel pozostaje między ściegami. | Niedokładne czyszczenie, zły kąt, układ ściegów lub dostęp do złącza. | Nie przykrywaj wady; oczyść złącze i sprawdź technikę. |
| Przepalenia i silne odkształcenia. | Nadmierne nagrzanie, za duża szczelina lub niedopasowanie metody. | Sprawdź przygotowanie próbek i zakres pracy zestawu dla tej grubości. |
| Wysoki ścieg lub podejrzenie braku wtopienia. | Niedopasowane parametry, prowadzenie lub przygotowanie krawędzi. | Wróć do próby; kształt powierzchni sam nie rozstrzyga o wnętrzu spoiny. |
Spawanie samoosłonowe na zewnątrz: co zmienia wiatr?
FCAW-S zwykle lepiej znosi ruch powietrza niż procesy zależne od gazu doprowadzanego z dyszy. Nie oznacza to odporności na każdy podmuch. Warunki mogą zaburzyć osłonę, chłodzenie i prowadzenie jeziorka, a także skierować dymy na spawacza lub inne osoby.
Nie przenoś granicy prędkości wiatru z reklamy innego drutu na własny zestaw. Stosuj wymagania producenta oraz technologii. W razie potrzeby użyj odpowiednich niepalnych osłon, które nie zamkną stanowiska w niewentylowanej przestrzeni. Przerwij pracę, gdy nie można utrzymać bezpiecznych i powtarzalnych warunków.
Na otwartej przestrzeni odciąg może nie wychwytywać skutecznie dymów. Trzeba osobno zapewnić właściwie dobraną ochronę dróg oddechowych i bezpieczeństwo otoczenia. Sam fakt, że dym szybko znika z pola widzenia, nie dowodzi braku narażenia.
FAQ — spawanie drutem samoosłonowym
Czy spawanie bez gazu oznacza brak gazów podczas pracy? — Rozwiń odpowiedź
Nie. Oznacza brak zewnętrznego gazu osłonowego z butli. Rdzeń drutu uczestniczy w tworzeniu osłony, a proces wytwarza dymy i gazy wymagające kontroli narażenia.
Czy każda spawarka MIG/MAG obsłuży drut samoosłonowy? — Rozwiń odpowiedź
Nie. Muszą zgadzać się dopuszczony proces, biegunowość, zakres parametrów i osprzęt podający. Sprawdź instrukcję konkretnego modelu oraz kartę drutu; miejsce na szpulę nie potwierdza zgodności.
Jaka biegunowość drutu samoosłonowego jest prawidłowa? — Rozwiń odpowiedź
Wskazana w karcie wybranego wyrobu. Wiele popularnych drutów pracuje z elektrodą ujemną, lecz nie należy traktować tego jako reguły dla wszystkich drutów samoosłonowych.
Czy można spawać po rdzy albo farbie? — Rozwiń odpowiedź
Materiał trzeba przygotować i oczyścić. Rdza, olej oraz wilgoć sprzyjają wadom, a farby i powłoki mogą wytwarzać dodatkowe niebezpieczne substancje. Nie usuwaj ich przez wypalanie łukiem.
Czy trzeba usuwać żużel przed kolejnym ściegiem? — Rozwiń odpowiedź
Tak. Pozostawiony żużel może zostać uwięziony w złączu. Najpierw sprawdź też, czy wybrany drut w ogóle dopuszcza spawanie wielościegowe.
Czy drut samoosłonowy nadaje się do cienkiej blachy? — Rozwiń odpowiedź
To zależy od drutu, spawarki, grubości i przygotowania złącza. Potrzebna jest reprezentatywna próba. Jeżeli zestaw nie zapewnia stabilnej pracy bez przepaleń, nie należy wymuszać zastosowania tej metody.
Czy na zewnątrz można zrezygnować z ochrony przed dymami? — Rozwiń odpowiedź
Nie. Wiatr zmienia kierunek przemieszczania dymów, a odciąg może działać nieskutecznie. Dobór ochrony dróg oddechowych i zabezpieczenie innych osób pozostają konieczną częścią przygotowania pracy.